

Контролисање температуре токомПроцес производње POY (делимично оријентисане пређе)је кључно за обезбеђивање жељеног квалитета и својстава пређе. Специфичне методе контроле температуре могу да варирају у зависности од опреме и процеса који се користе, али ево неких општих смерница:
Загрејте сировинуПре уласка у процес екструзије, сировина, обично полиестерски комадићи, треба да се претходно загреје на одређену температуру. То се обично ради у левку или комори за претходно загревање. Пратите препоруке произвођача за одговарајућу температуру претходног загревања.
Процес екструзијеПроцес екструзије подразумева топљење претходно загрејаних полиестерских чипова и њихово екструдирање кроз млазнице за предење да би се формирали филаменти. Да бисте контролисали температуру током екструзије, размотрите следеће:
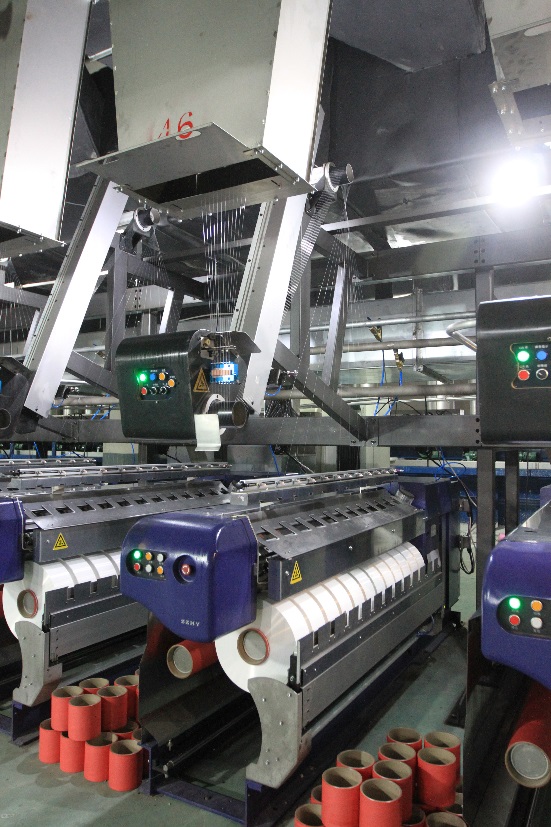
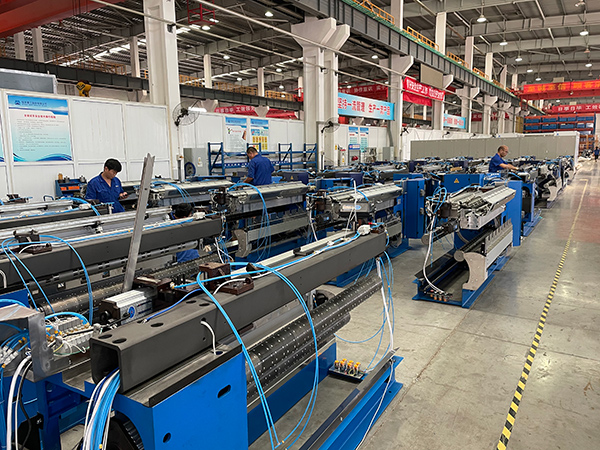
a.Температура бурета:Цилиндар екструдера има више зона грејања, свака са сопственом контролом температуре. Подесите температуру ових зона на основу специфичних захтева полиестерских чипова који се обрађују. Типично, температуре прогресивно расту од зоне довода до зоне мерења.
b. Температура спинернера:Млазница за предење, која садржи ситне рупице кроз које се растопљени полиестер екструдира, треба да се одржава на одређеној температури. Ова температура је кључна за постизање жељеног пречника и својстава филамента. За препоручену температуру млазнице за предење погледајте упутства произвођача опреме.
Кашење:Након екструзије, филаменти се каље да би се стврднули. Овај процес обично укључује пропуштање филамената кроз расхладни медијум, као што су ваздух или вода. Температура медијума за каљење треба пажљиво контролисати како би се осигурало правилно очвршћавање и спречили било какви нежељени ефекти попут лепљења или деформација филамената.
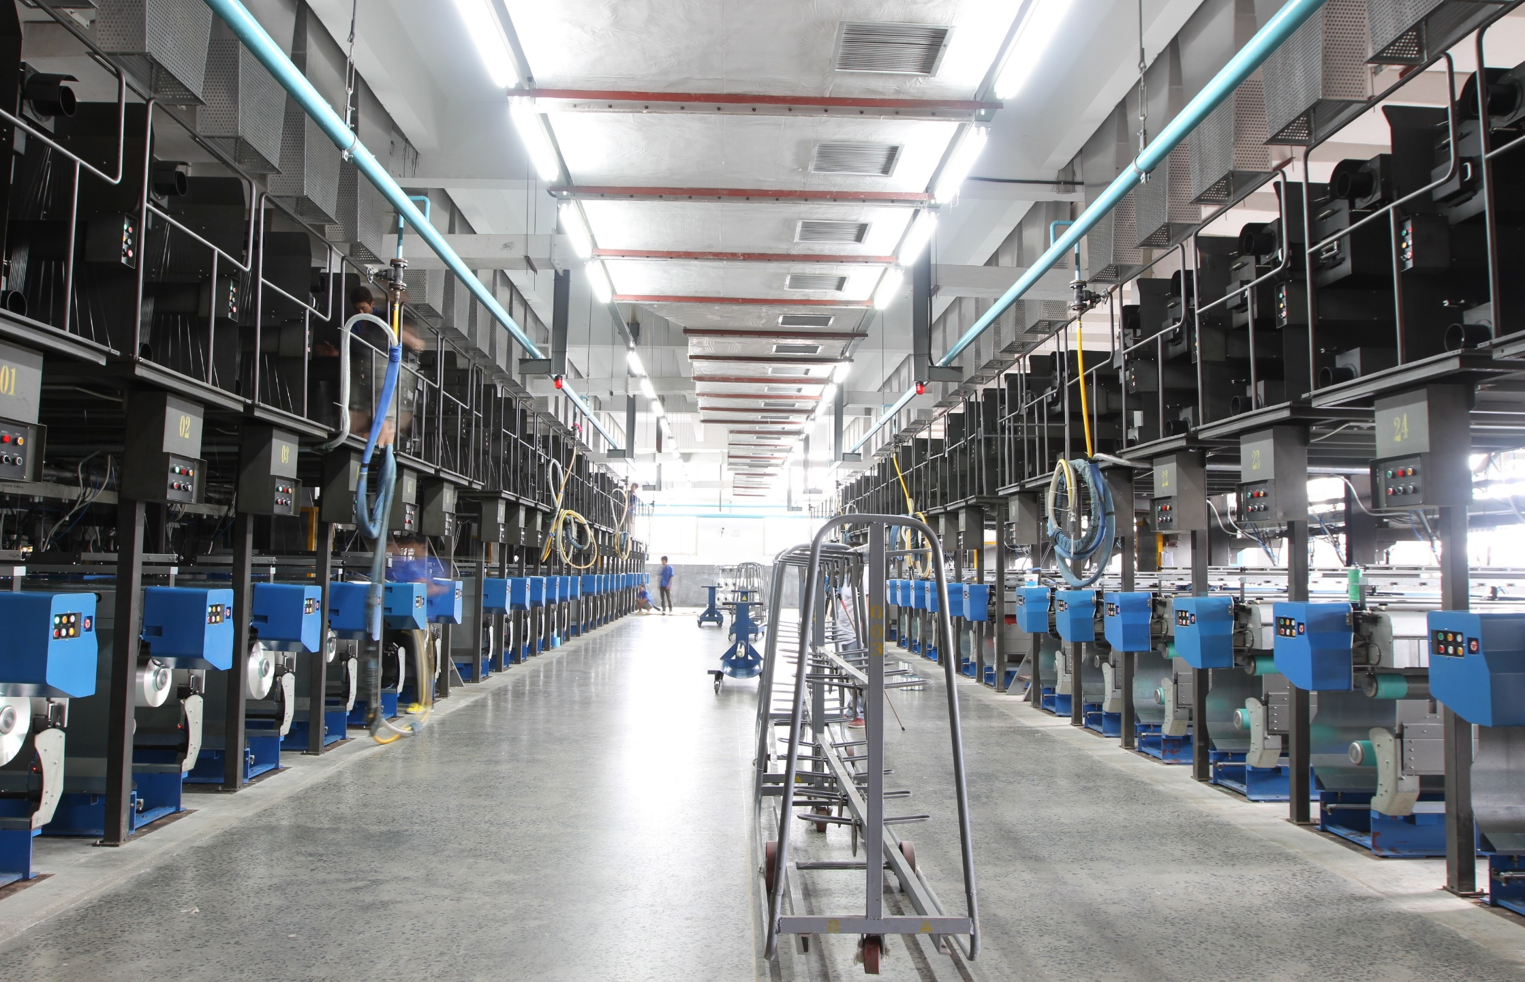
Цртање/истезањеИстезање или извлачење филамената је важан корак у оријентацији полимерних ланаца и давању жељених својстава пређи. Током овог процеса, потребно је контролисати температуру како би се постигао жељени ниво оријентације. Више температуре олакшавају боље истезање, али прекомерне температуре могу проузроковати деградацију филамената. Температура извлачења зависи од специфичног полимера који се обрађује и његових својстава. Пратите препоруке произвођача или спроведите пробе како бисте одредили оптималну температуру извлачења.
Жарење:Жарење је процес термичке обраде који се изводи на растегнутој пређи ради смањења унутрашњих напрезања и побољшања њене стабилности. Температура и трајање жарења могу варирати у зависности од специфичних захтева пређе. Пратите препоручене параметре жарења које је навео произвођач или спроведите пробе како бисте утврдили оптималне услове.
НавијањеТоком намотавања, пређа се додатно хлади како би се осигурало да задржи свој облик и својства. Процес намотавања може укључивати пропуштање пређе кроз комору за хлађење или коришћење млазева хладног ваздуха или воде. Контролишите температуру у овој фази како бисте спречили било какве проблеме повезане са топлотом или деформације пређе.
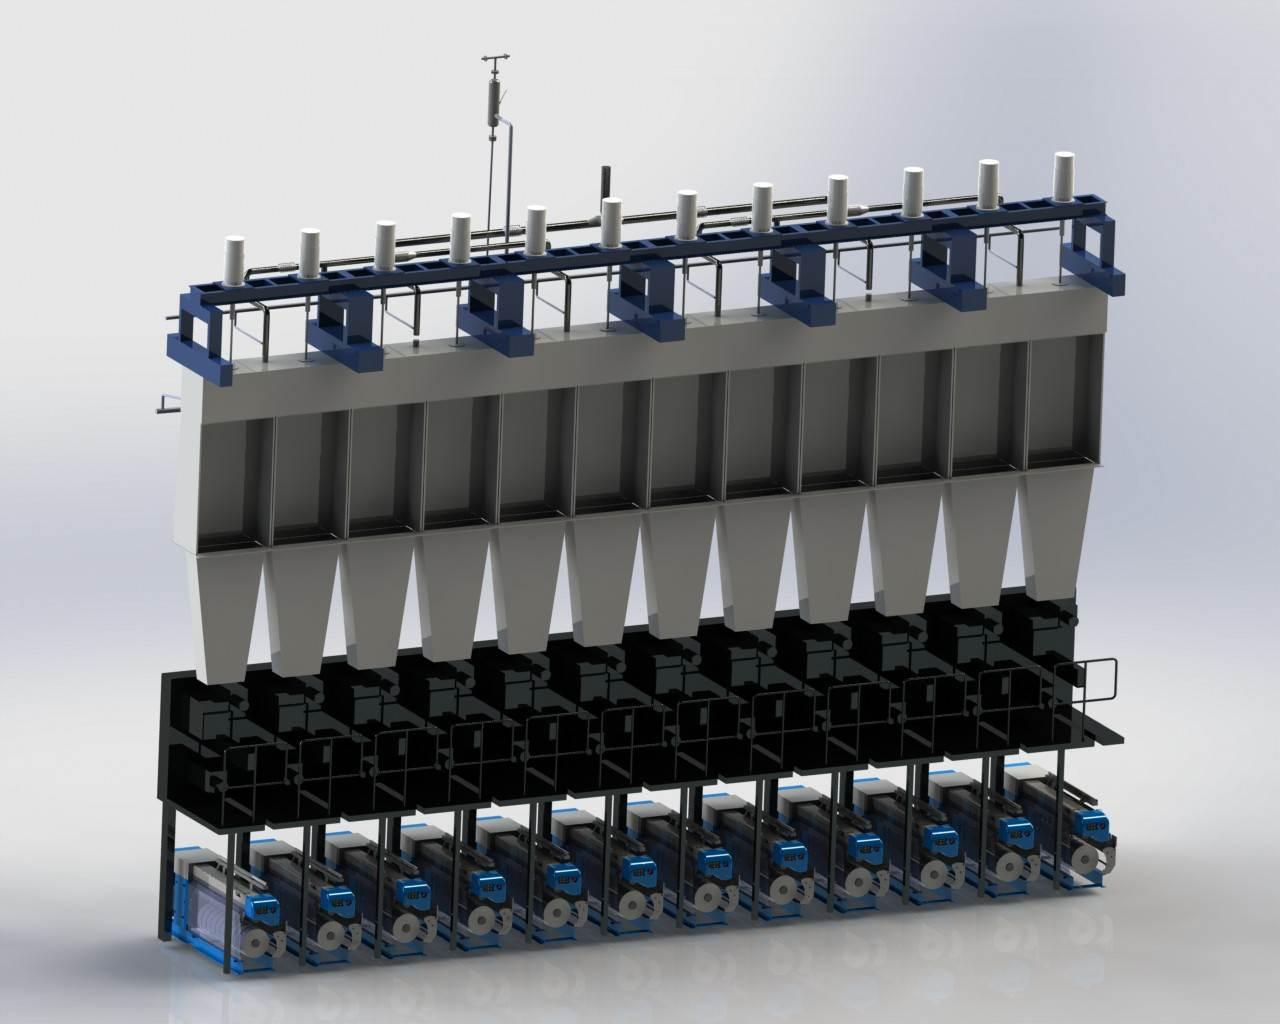
Имајте на уму да специфични параметри контроле температуре могу да варирају у зависности од опреме и процеса који се користе у вашој производној линији POY. Кључно је консултовати смернице произвођача опреме, спровести испитивања и оптимизовати подешавања температуре на основу жељених својстава предива и захтева за квалитет.
Време објаве: 29. мај 2023.